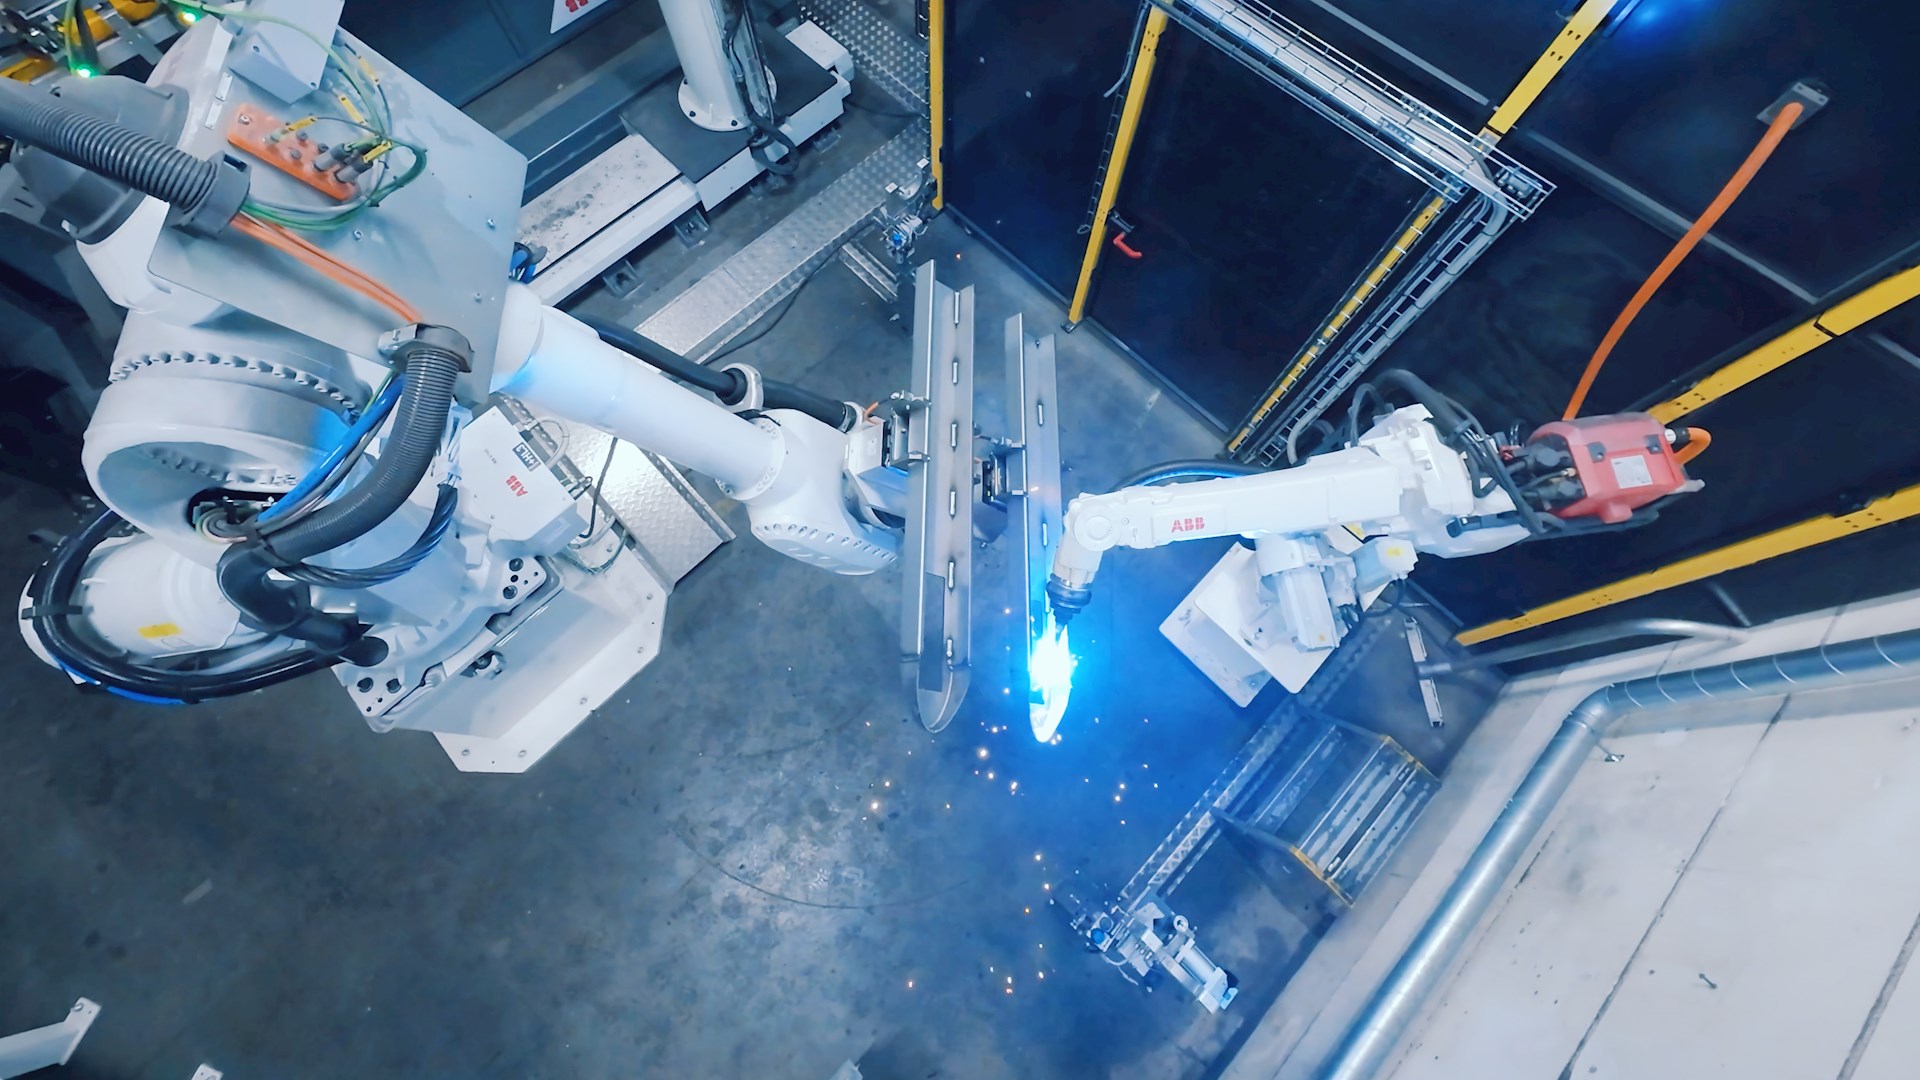
Toyota Material Handling Europe har tillverkat truckar i Sverige sedan 1940-talet. I dag är anläggningen i Mjölby företagets största produktionsanläggning i Europa och spelar en central roll i utvecklingen och tillverkningen av elektriska lagertruckar för kunder över hela världen.
Volymerna har ökat stadigt över tid, vilket ställde nya krav på produktionsutrustningen.
– Vi hade tidigare en cell som svetsade gaffelvagnar, men den började bli obsolet. Det blev svårt att få tag i reservdelar och den klarade inte heller den kapacitet vi behövde komma upp till, säger Björn Reuterwall, produktionsteknisk chef på Toyota Material Handling Europe i Mjölby.
Björn Reuterwall, produktionsteknisk chef på Toyota Material Handling Europe 
Antti Karppinen, projektledare på Toyota Material Handling Europe
Toyota tog fram ett koncept för en ny lösning och bjöd in flera leverantörer att presentera förslag. Valet föll på Löfqvist Engineering, en svensk automationsintegratör specialiserad på robotbaserade produktions- och svetslösningar. Tillsammans utvecklade företagen en lösning som mötte både Toyotas kapacitetskrav och hållbarhetsmål.
Elektriska funktioner istället för pneumatik
Hållbarhet var en viktig faktor i projektet. Därför valde Toyota att ersätta pneumatiska funktioner med elektriska spännare.
I traditionella svetsfixturer används ofta pneumatik för att hålla detaljerna på plats under svetsningen. Lösningen är beprövad, men kräver tryckluft, vilket både är energikrävande att producera och kan leda till läckage över tid.
– Vi valde elektriska spännare av hållbarhetsskäl. Med elektriska funktioner får vi både lägre energiförbrukning och en mer exakt och pålitlig inspänning, säger Antti Karppinen, projektledare på Toyota Material Handling Europe.
För Löfqvist Engineering innebar detta en teknisk utmaning, eftersom elektrifierade lösningar av den här typen fortfarande var relativt ovanliga när projektet startade.
– Marknaden var inte riktigt mogen för elektriska funktioner när projektet startade, vilket gjorde det till en betydande teknisk utmaning. Vi valde att bygga lösningen med servodrifter och elektriska spännare i stället för pneumatik, vilket resulterade i en helelektrisk svetsfixtur, säger Anders Unefäldt, säljare på Löfqvist Engineering.
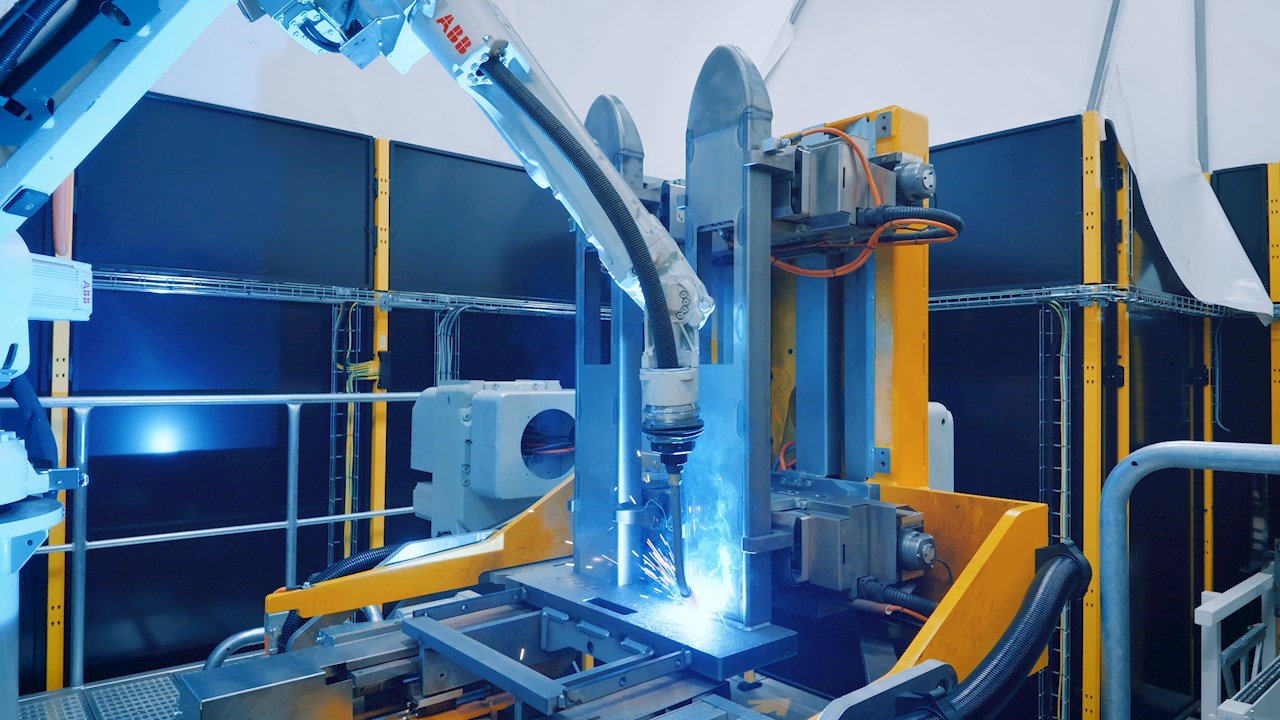
Toyota valde att ersätta pneumatiska funktioner med elektriska spännare. 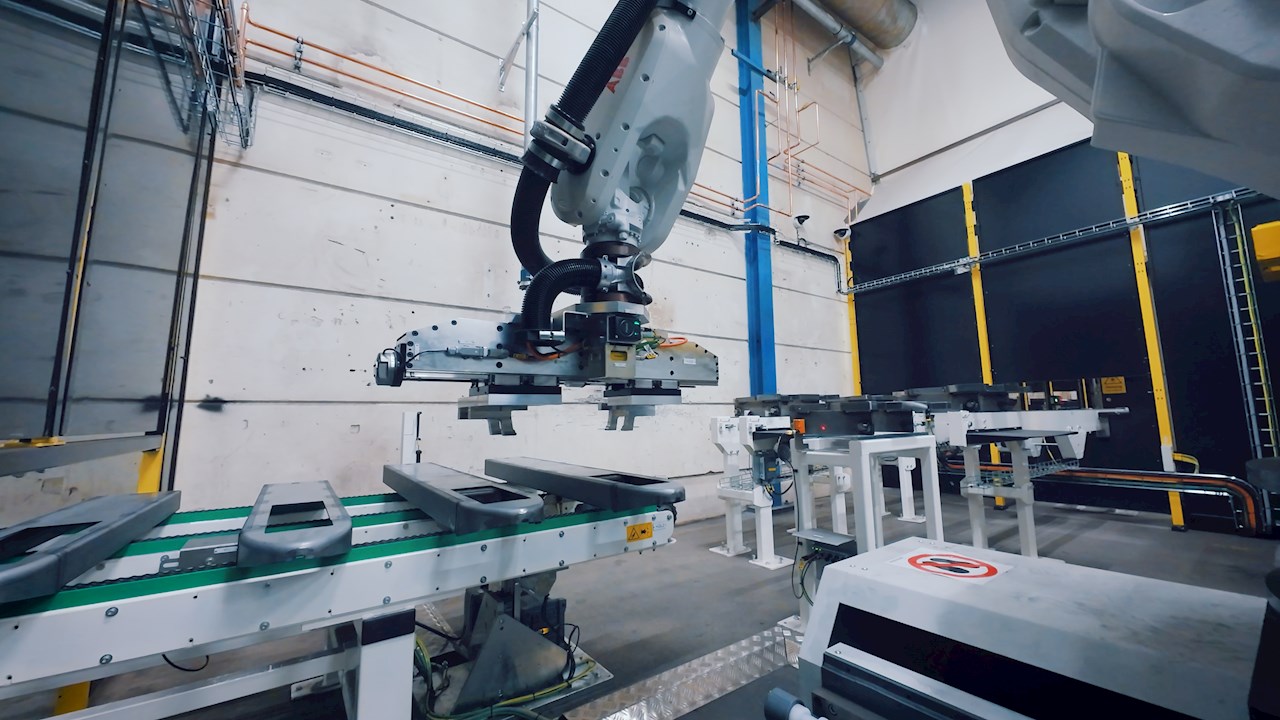
Gafflar och ryggar tillverkas i många olika storlekar och utföranden, vilket ställer höga krav på flexibilitet 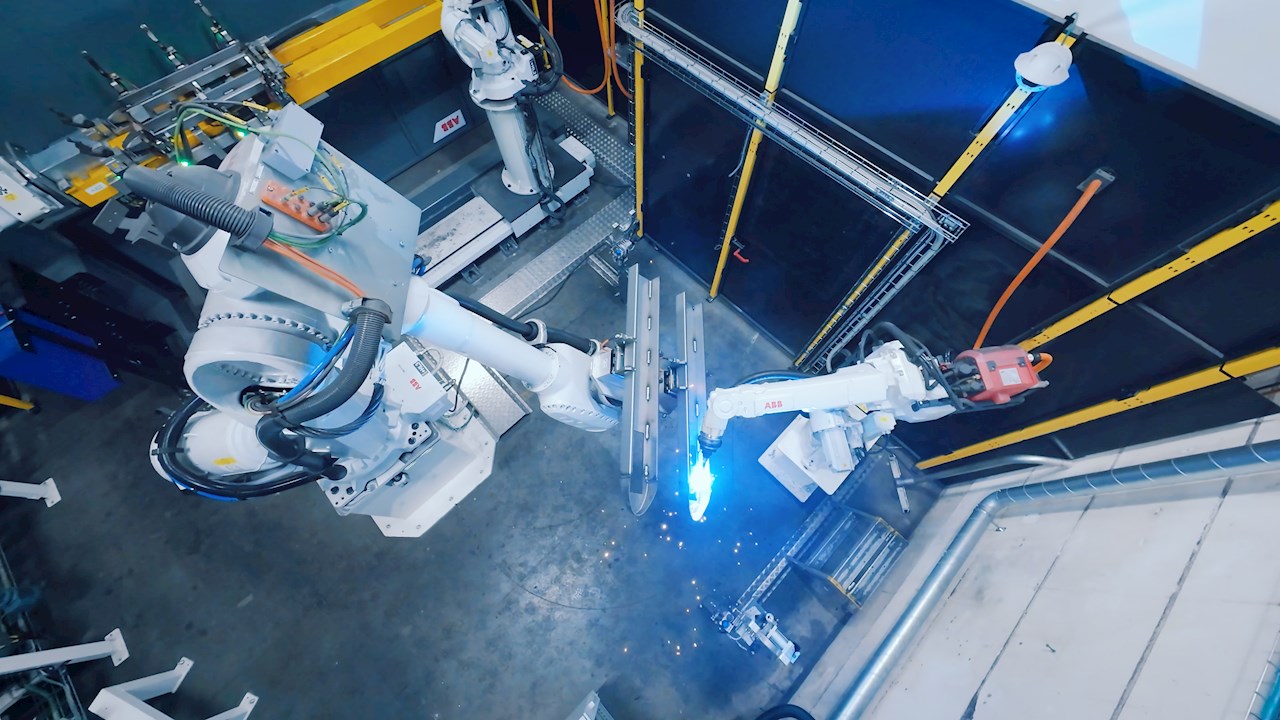
Varje cell innehåller tre svetsrobotar och tre hanteringsrobotar
Avancerad automation med OmniCore®
Den färdiga anläggningen är uppdelad i två produktionsceller som samverkar i ett gemensamt produktionsflöde. Svetsrobotar, hanteringsrobotar, lägesställare och bansystem arbetar tillsammans för att automatisera både svetsning och materialhantering.
Produktvariationen är samtidigt stor. Gafflar och ryggar tillverkas i många olika storlekar och utföranden, vilket ställer höga krav på flexibilitet.
För att hantera komplexiteten har Löfqvist Engineering utnyttjat flera av funktionerna i ABB Robotics styrplattform OmniCore®, som samordnar robotar, externa axlar och annan automationsutrustning i samma system.
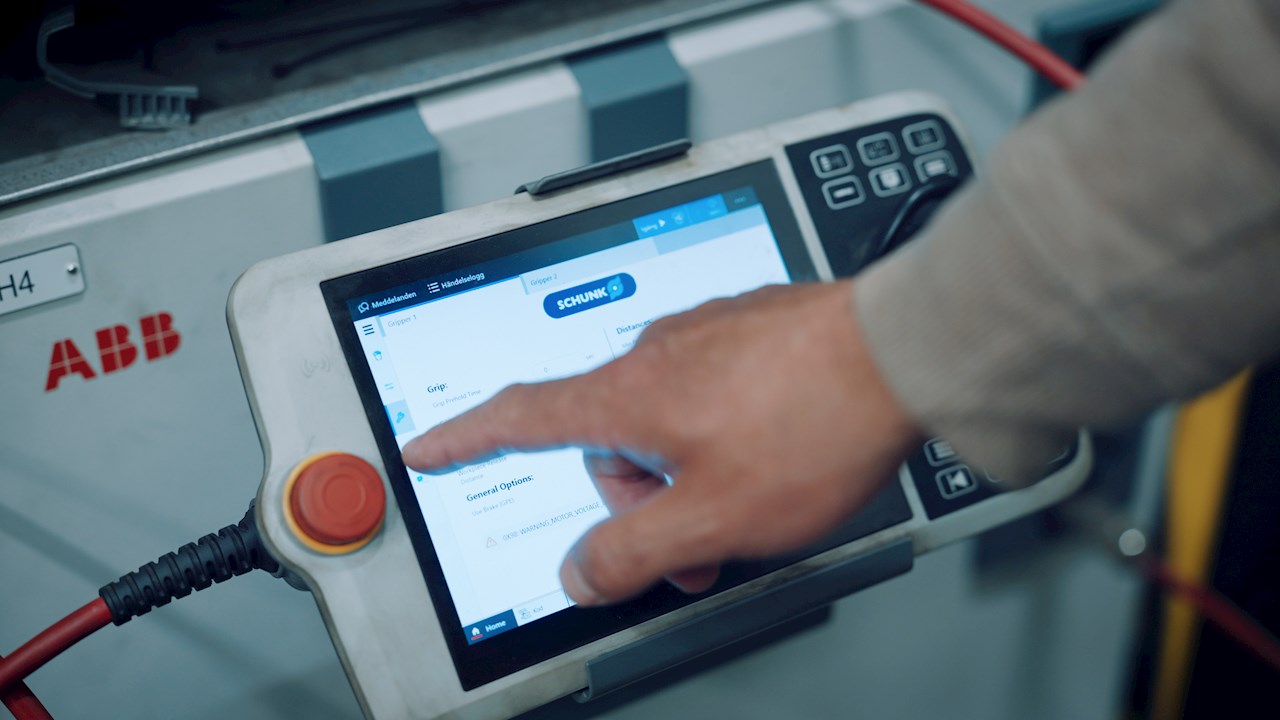
– Vi har maximerat användningen av OmniCore® och systemfunktionerna som finns. Vi använder externa axlar, lägesställare och MultiMove-lösningar där robotar samarbetar i samma cell. Det är kraftfulla funktioner som gör det möjligt att bygga mycket flexibla och effektiva system, säger Anders Unefäldt.
Som ABB Robotics Value Provider har Löfqvist Engineering också haft nära tillgång till ABB Robotics specialistkompetens under projektets genomförande.
– När man bygger så här komplexa system är stödet från ABB Robotics väldigt värdefullt. Vi får bra support kring både OmniCore® och avancerade systemfunktioner, säger han.
Integrerade elektriska gripdon förenklar arbetet
En annan viktig del av lösningen är de elektriska gripdonen från Schunk, som är integrerade i ABB Robotics ekosystem och OmniCore®-plattform.
Integrationen gör att operatörerna kan hantera gripdonens inställningar direkt via FlexPendanten, utan att behöva använda separata styrsystem eller gränssnitt.
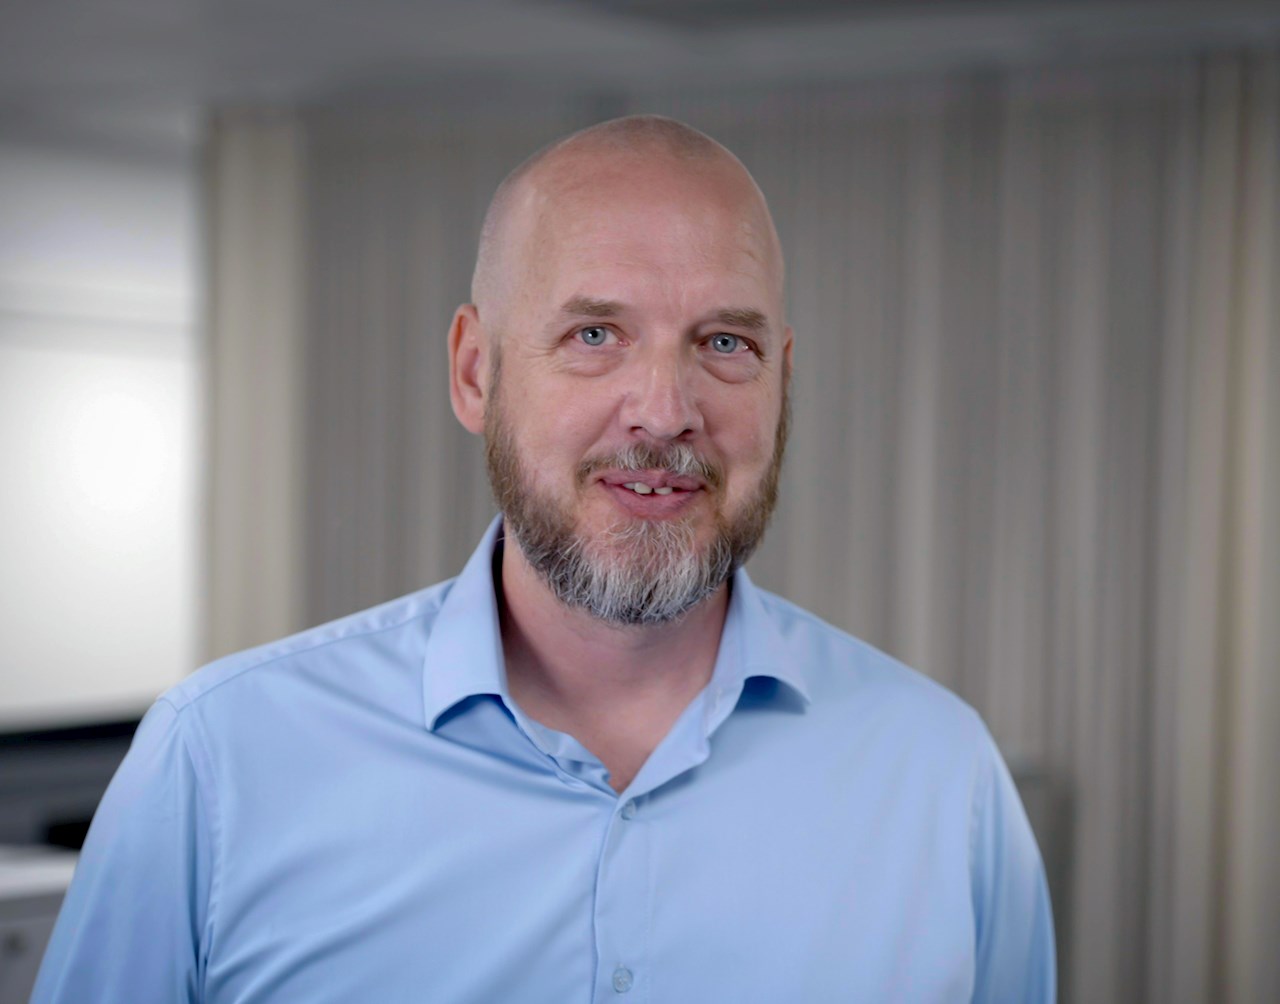
– Schunk har en app i FlexPendanten där operatören kan styra gripdonen och justera parametrar direkt i robotstyrningen. Det ger en bra överblick och förenklar både användningen och underhållet av systemet, säger Anders Unefäldt.
Ett nära samarbete genom hela projektet
Både Toyota Material Handling Europe och Löfqvist Engineering lyfter fram samarbetet som en av de viktigaste framgångsfaktorerna bakom projektet.
– I så här komplexa projekt är det viktigt att kunden och integratören arbetar tätt tillsammans. Toyota har varit fantastiska att samarbeta med genom hela processen. Vi har utvecklat de tekniska lösningarna tillsammans, vilket har lett till ett mycket bra resultat, säger Anders Unefäldt.
Från Toyotas sida är man nöjd med både lösningen och samarbetet.
– Vi är väldigt nöjda med utrustningen och den support vi fått från Löfqvist. De har varit lyhörda för våra synpunkter och önskemål genom hela projektet. Vi är också väldigt nöjda med ABB:s robotar. Allt har fungerat väldigt bra, säger Björn Reuterwall.
För Toyota Material Handling Europe innebär den nya anläggningen ökad kapacitet, hög flexibilitet och minskad energiförbrukning. Projektet visar hur modern robotautomation och elektrifierade produktionslösningar kan bidra till att möta både växande produktionsbehov och ökade hållbarhetskrav inom tillverkningsindustrin.


